产品中心

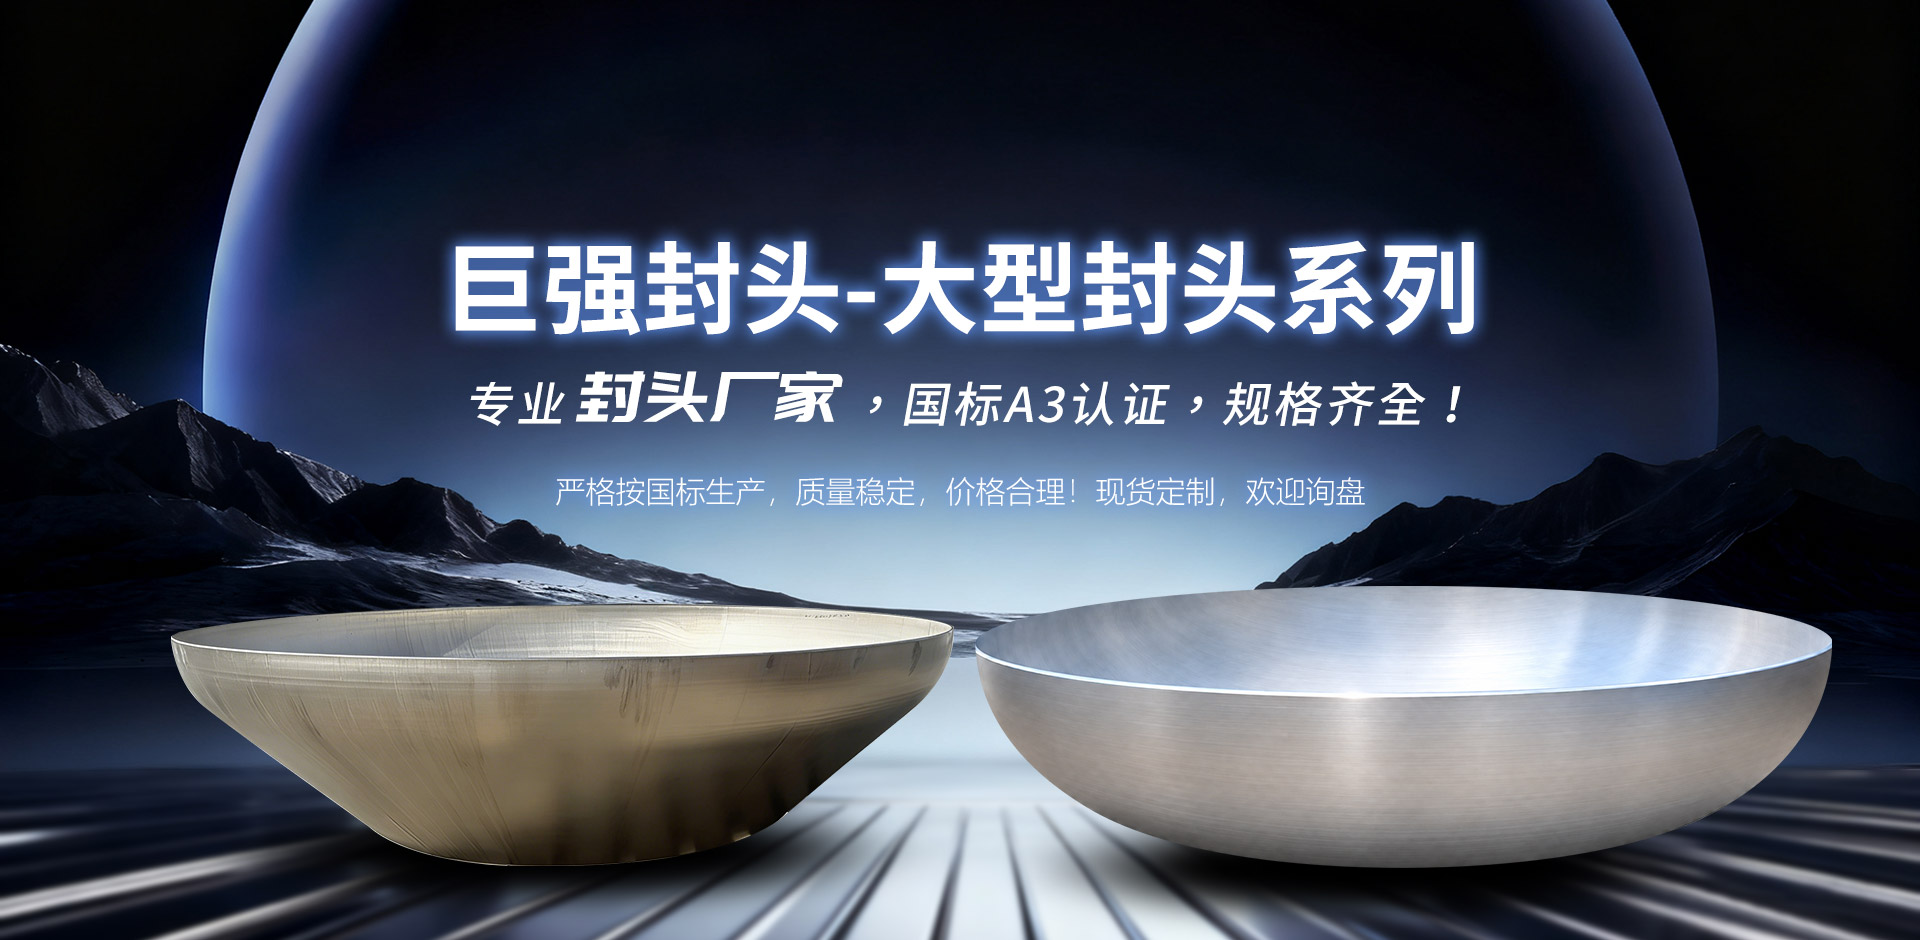
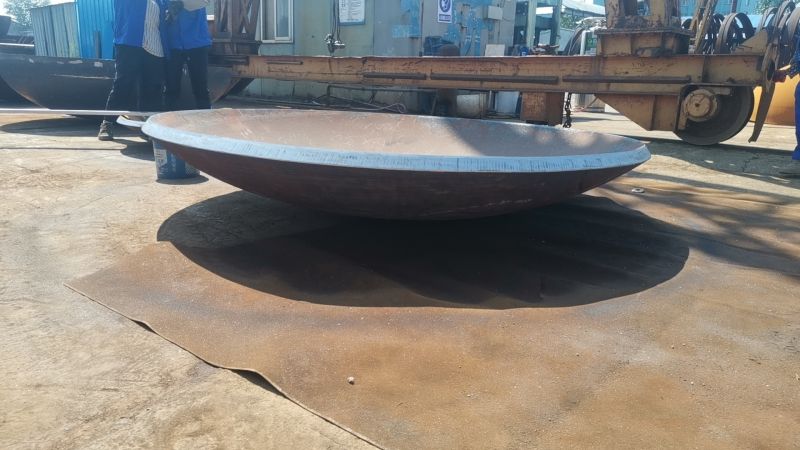
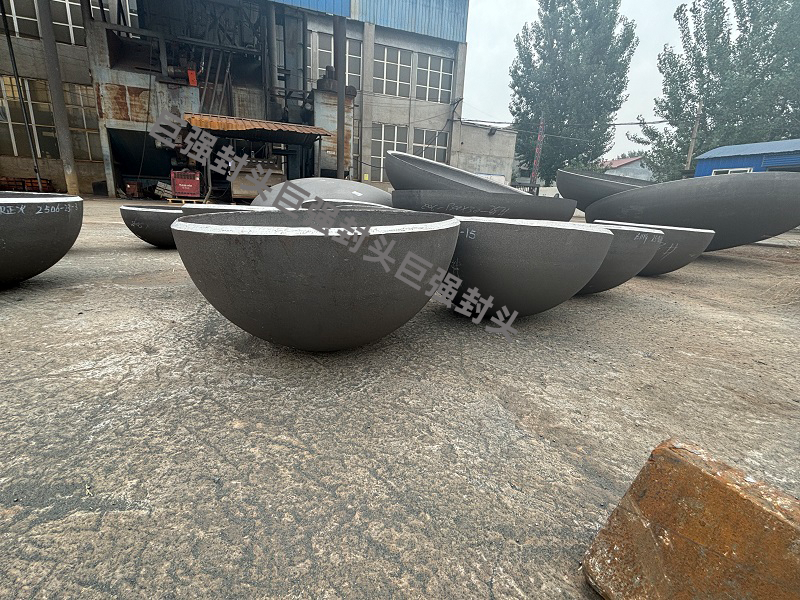
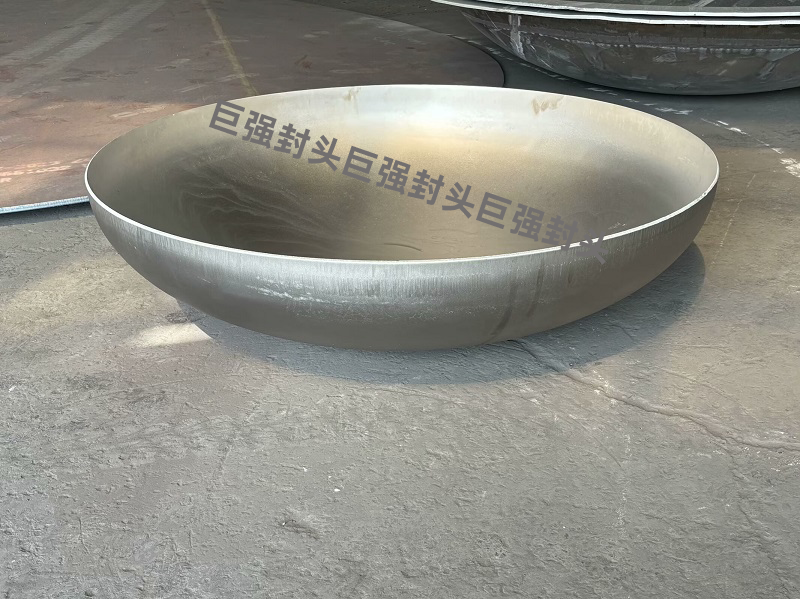
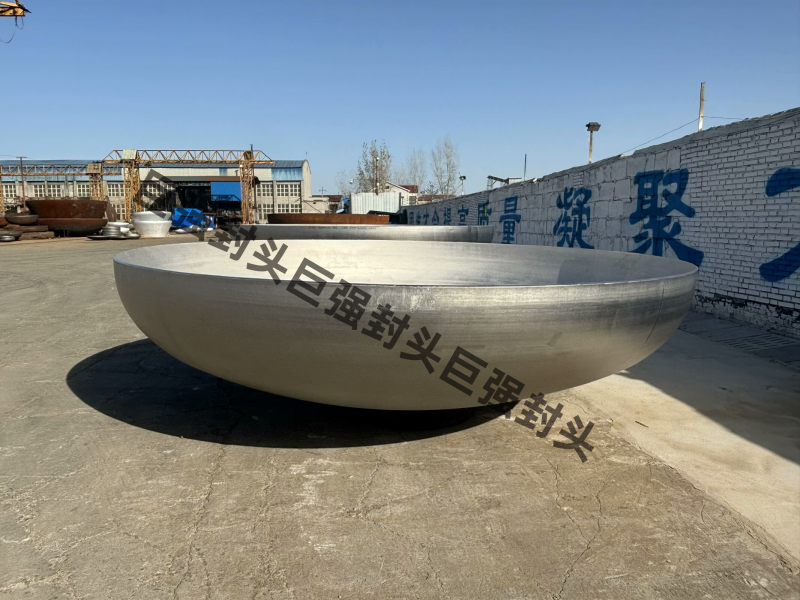
规格碟形/锥形/球冠形封头一站式供应,支持非标定制

公司简介

始于2006,服务300+压力容器企业的封头智造基地
河南省巨强封头制造有限公司
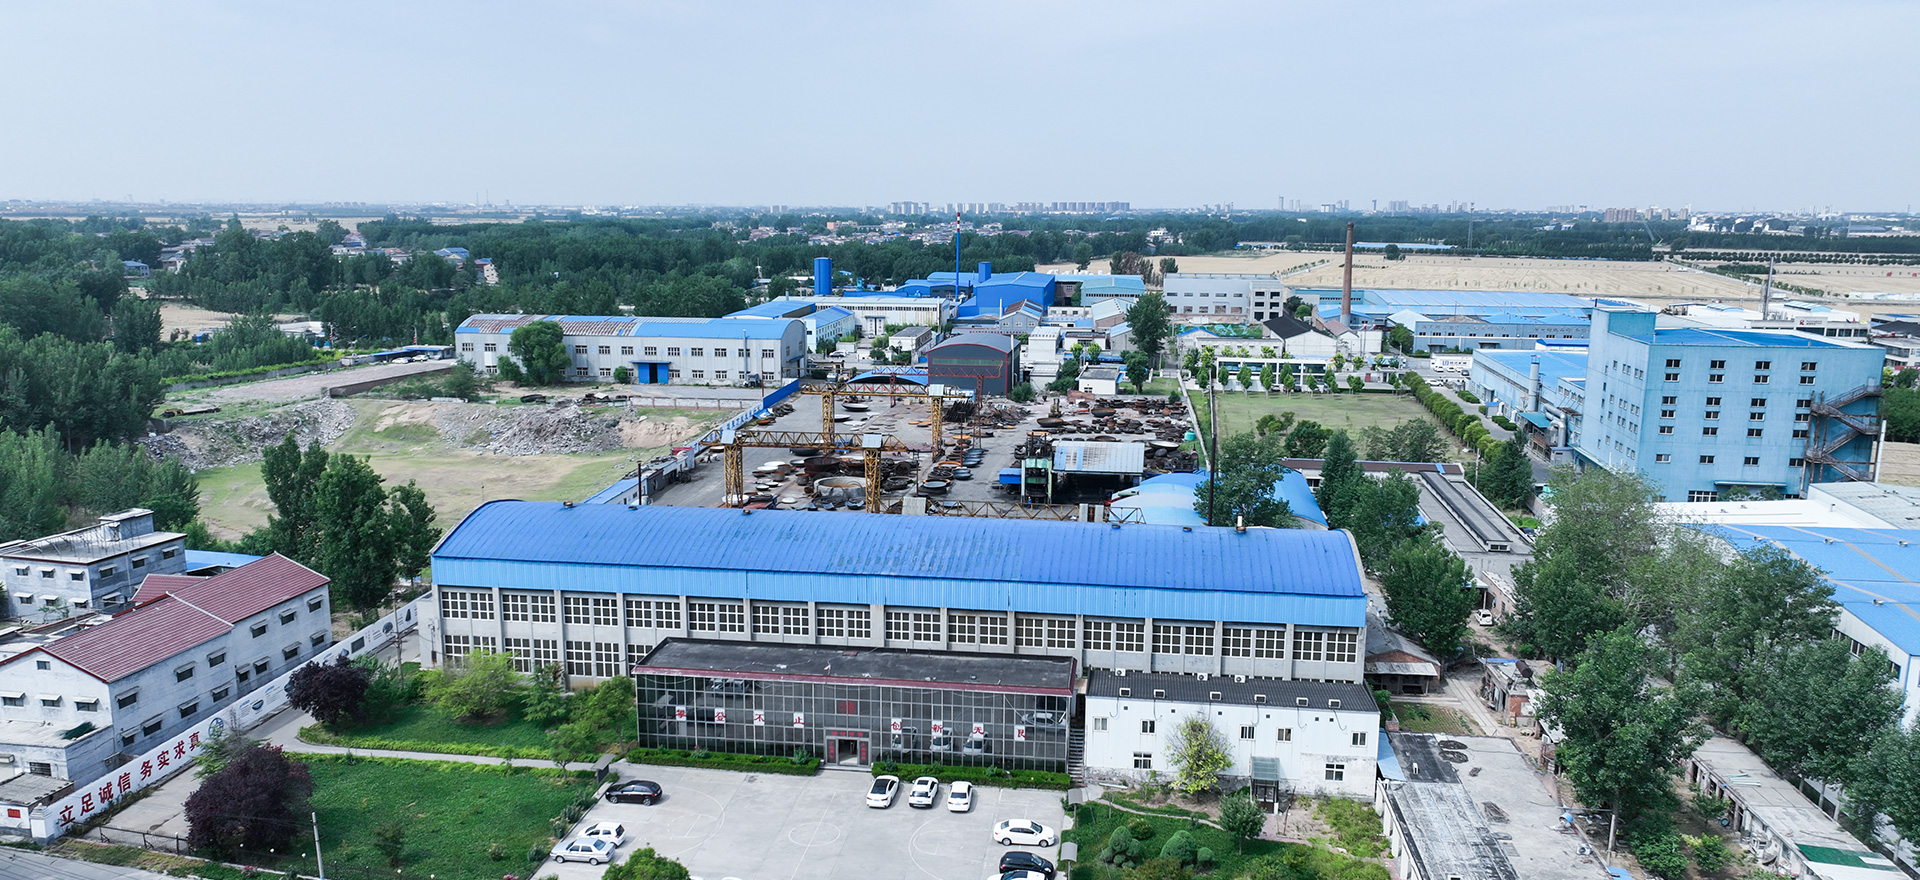
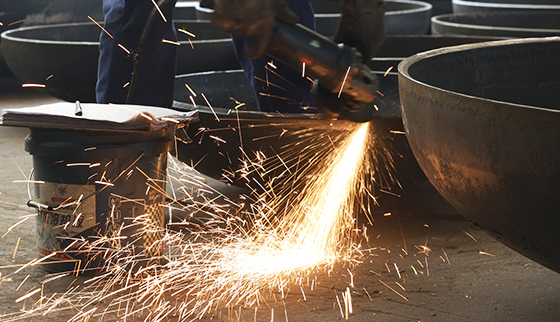
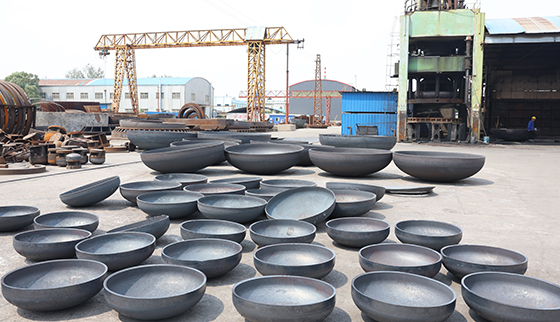
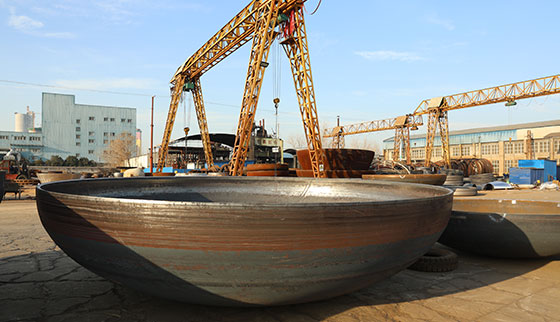
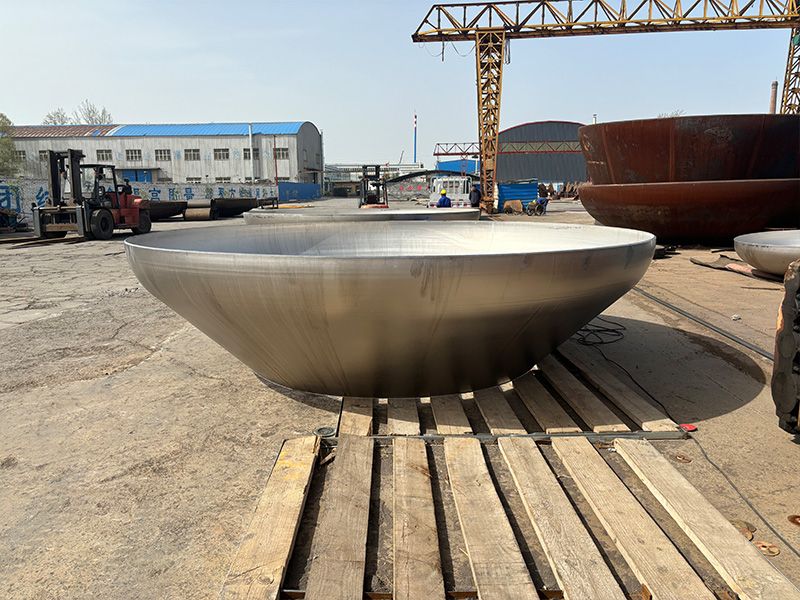
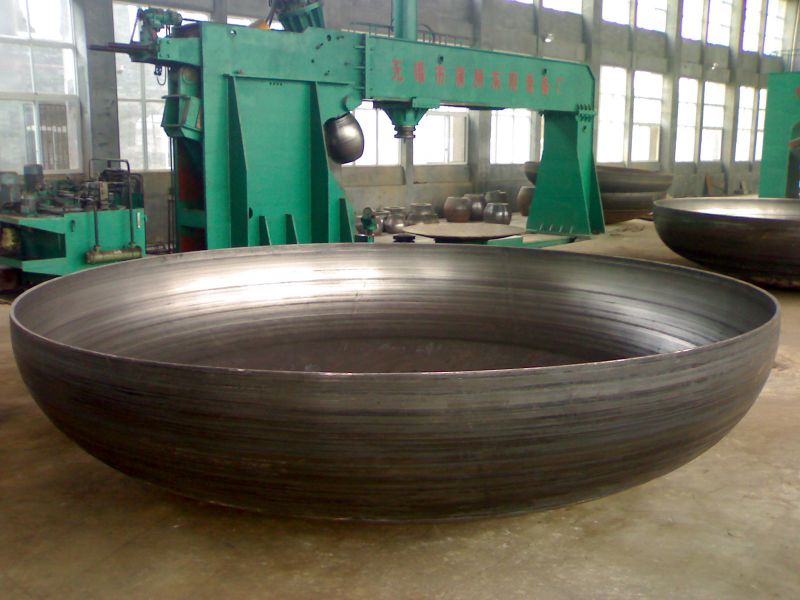
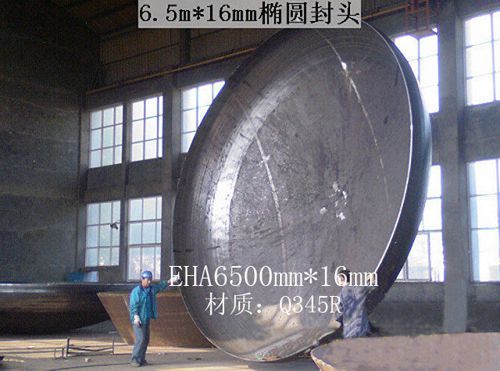
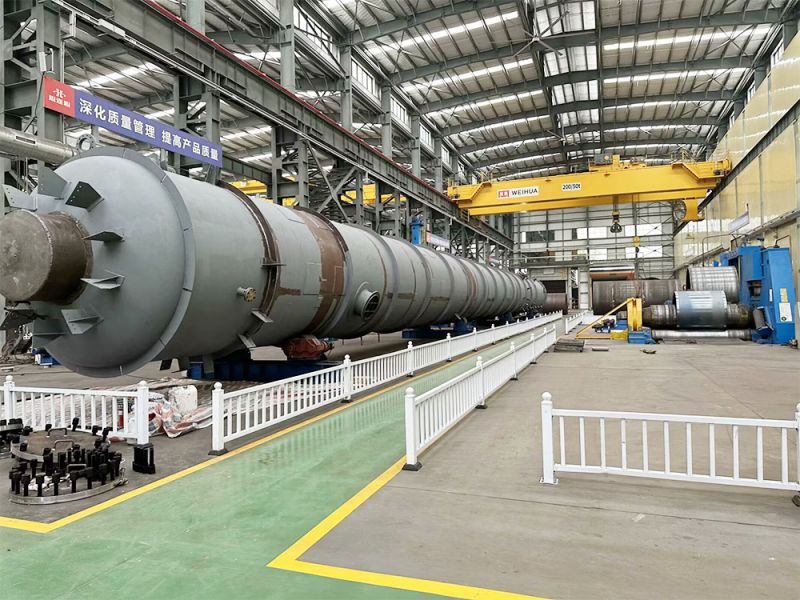
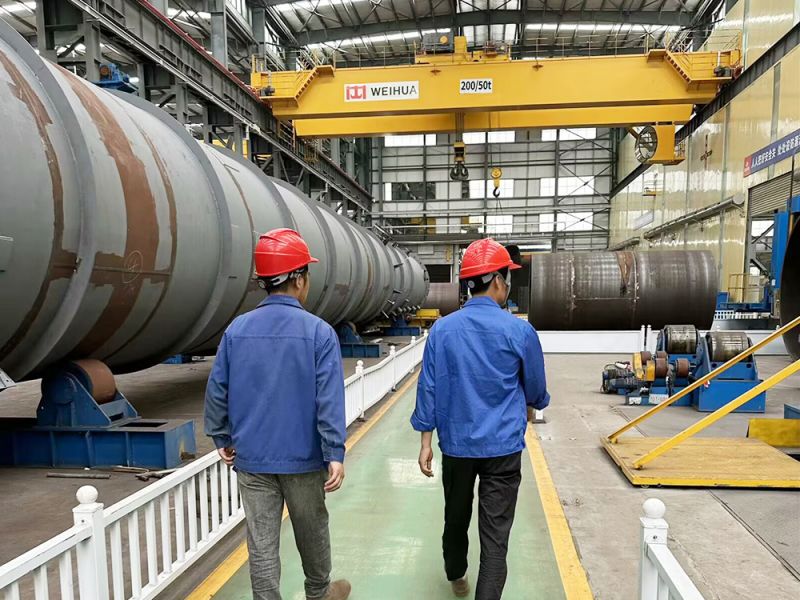
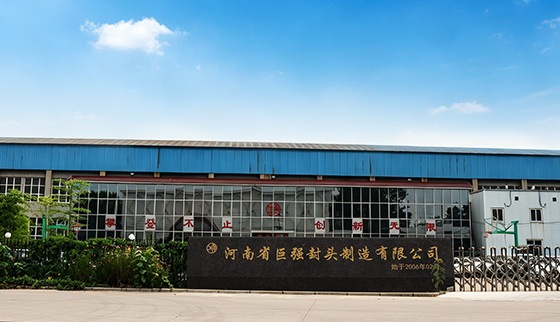
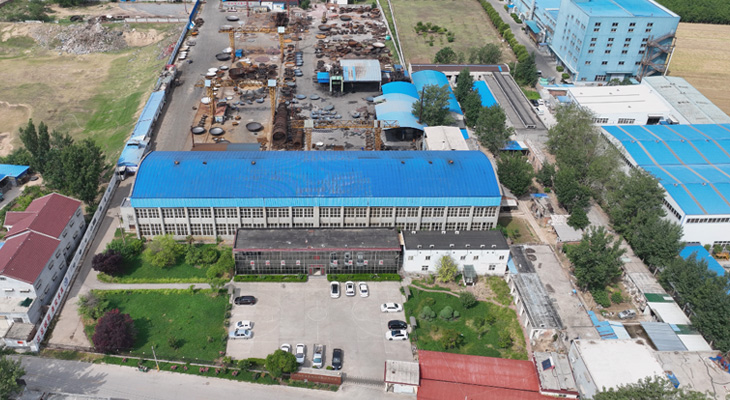
河南省巨强封头制造有限公司地处封头之乡——河南新乡。位于新乡县心连心大道与青龙路交叉口3公里处,东临京珠高速、南临 107 国道、西 临京广铁路,北临新荷铁路,交通便利。公司占地面积 80000 平方米,建筑面积 13000 平方米,且设备进行加持。河南省巨强封头制造有限公司是国家质量监督检验检疫总局核准 的锅炉压力容器封头制造企业,公司现在拥有一条φ6500*32mm   冷旋压封头生产线和 2000t 、4000t 、5000t 三条模压生产线压制到 Φ4000*200mm 及一套φ8500mm 的热处理设备,是国内有一定规模的冷旋压和热模压兼备的封头制造企业。公司各种生产设备齐全,有 X 射 线探伤机、超场波探伤仪、超声波测厚仪等质量检测设备和与之相配 套的金属切割、焊接、起重等生产辅助设备,可完成φ6500mm 以下各种材质、规格、型号的椭圆形、碟形、折边锥形、半球形、球冠形、 管板、U型下脚圈及其它各种异形、分瓣非标准封头,产品质量符合 国家相关标准规定,是国内外客商的封头制造企业。公司始终恪守“客户满意是高标准 ”的经营理念,不断提高自身的管理水平、技术水平,满足顾客对产品质量的需求。 
1000万
企业注册资本
80000㎡
占地面积
2006年
成立时间

客户案例

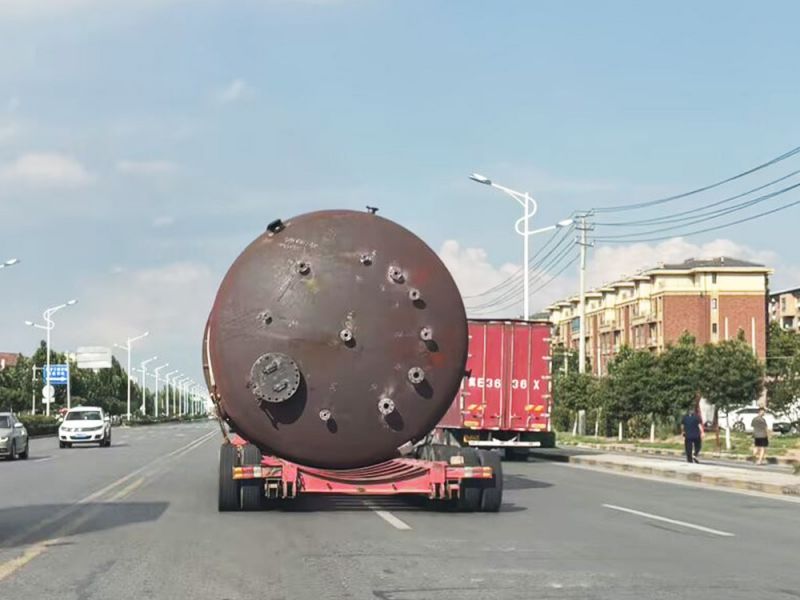
见证巨强封头在能源/化工/钢厂的客户现场的应用

巨强封头-核心优势

国内罕有兼具6500mm冷旋压+5000t热模压双生产线集群

双万吨级智造平台 · 定义封头工艺新标准

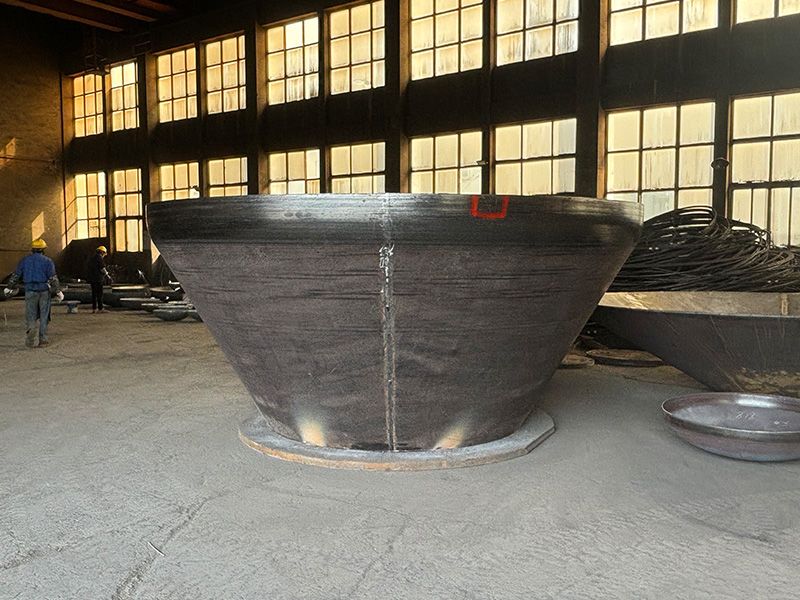
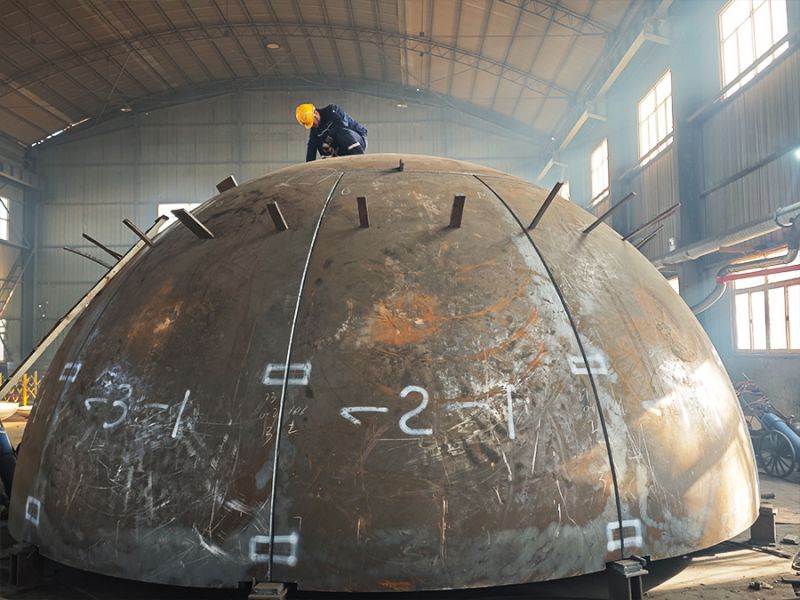
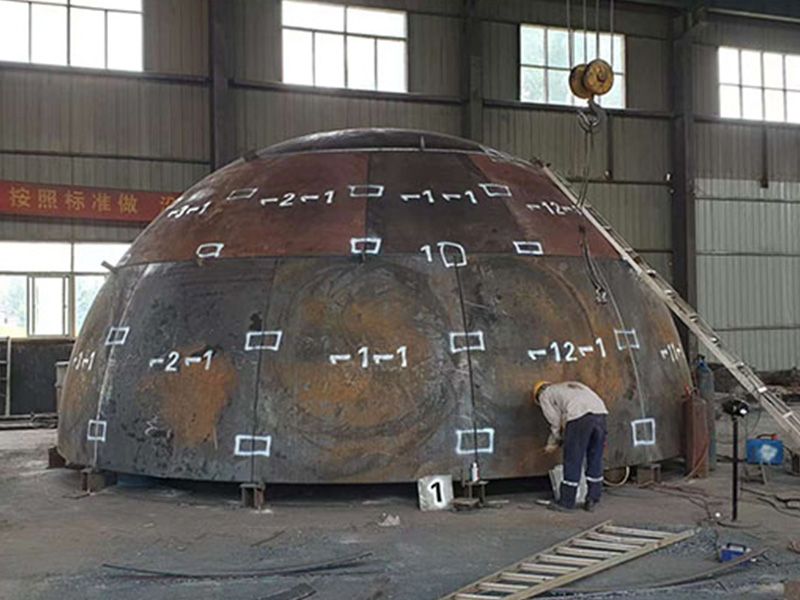
拥有行业Φ6500×40mm冷旋压生产线及5000t级模压生产线,可覆盖直径6.5米以下全规格封头加工。配备350+套全系列模具库,实现碟形、球冠形、异形非标件等复杂结构一次成型,解决大型压力容器封头整体成型技术难题。年产能突破10万件,为能源、核电领域超大型封头核心供应商。

多重权威认证加持,全流程严控品质

由中国化工装备协会颁发的甲级认证,是封头制造领域等级资质,高端化工装备领域的信任凭证。配备射线探伤机、超声波测厚仪等齐全检测设备,全流程质控合规且严苛。

丰富模具储备,适配多元定制需求

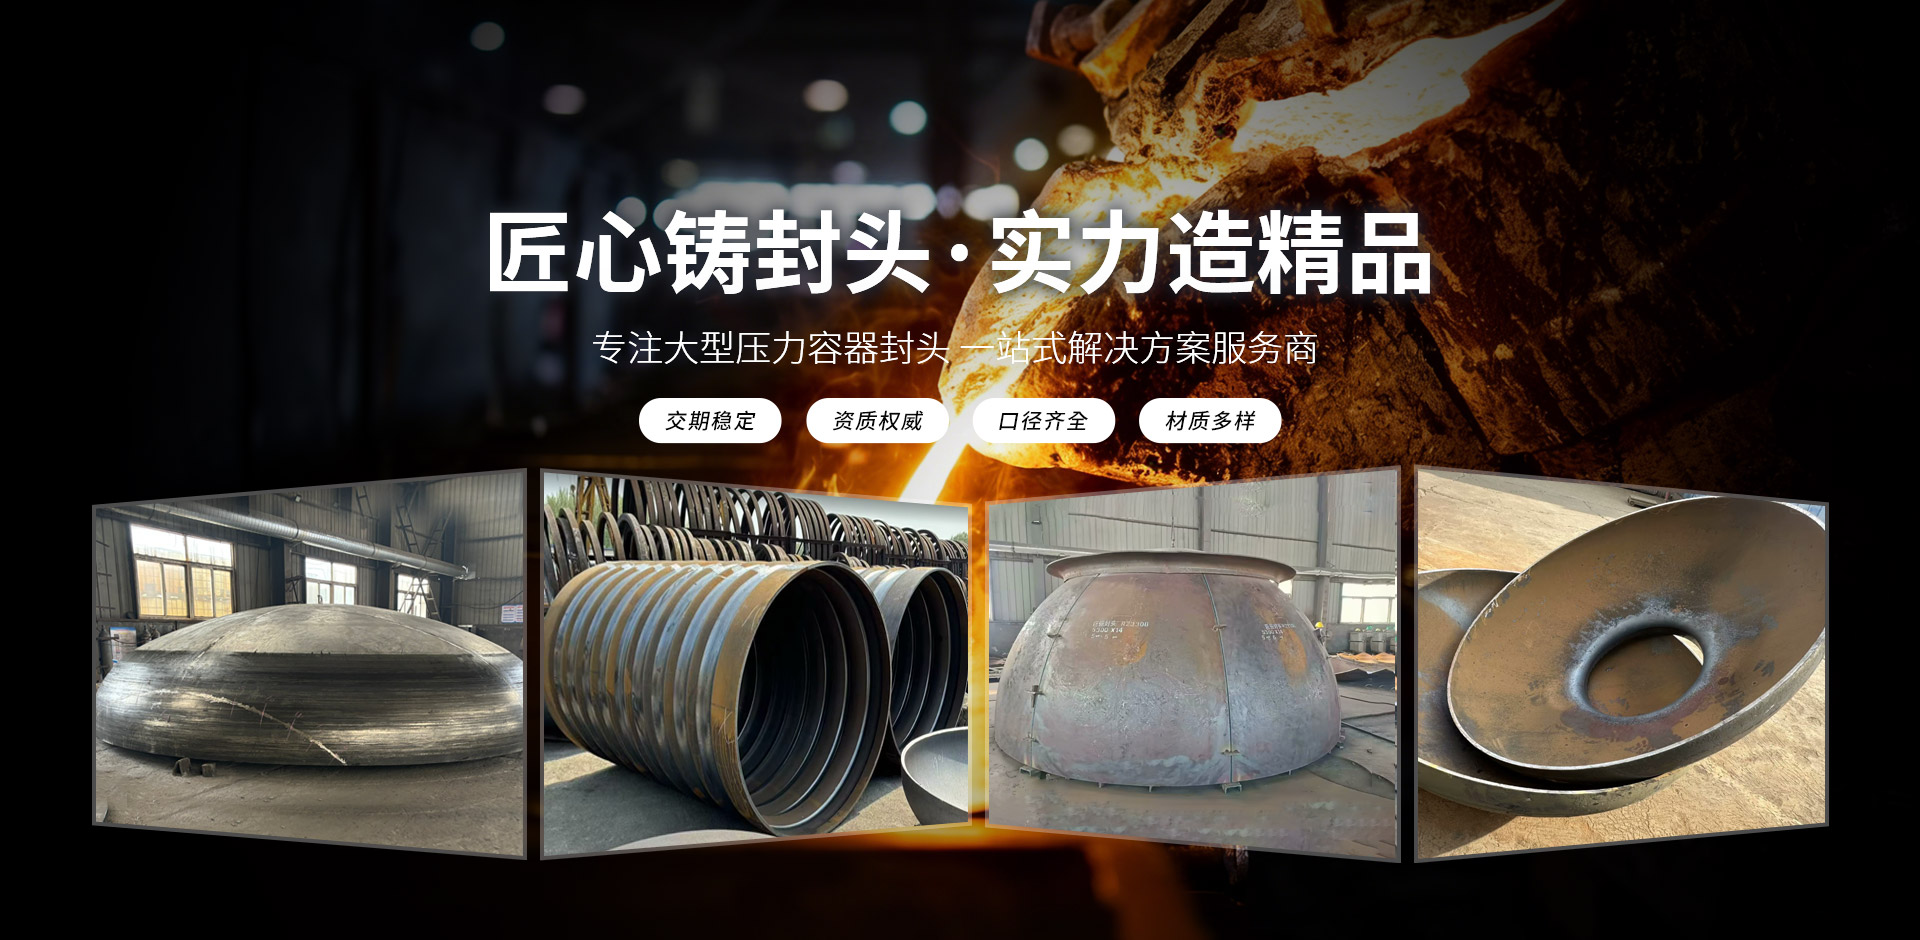
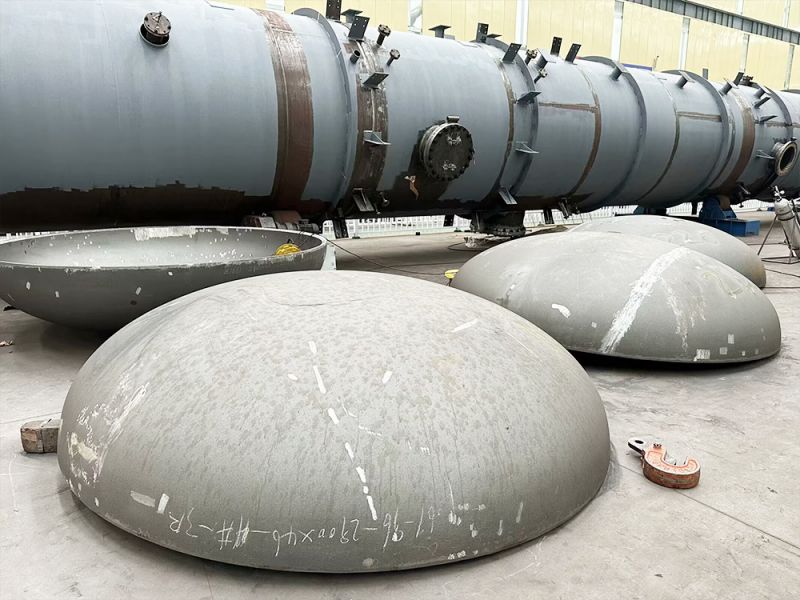
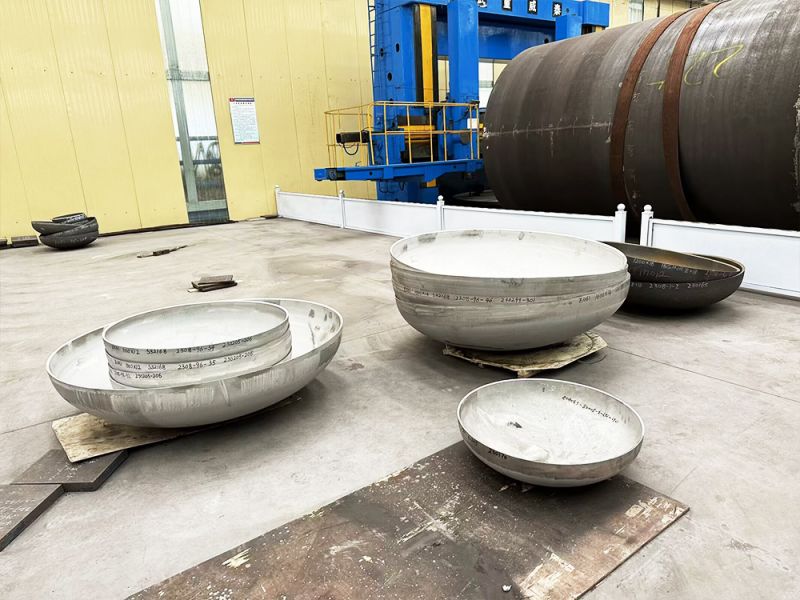
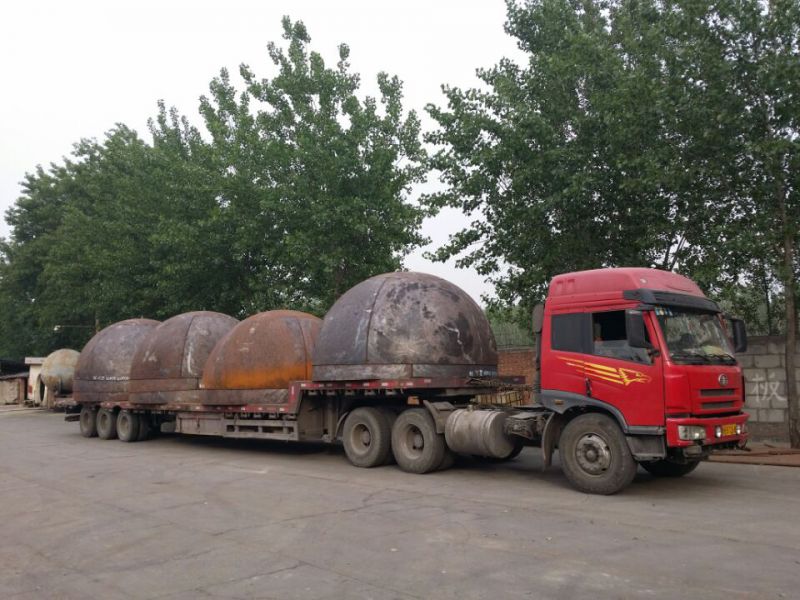
备有350多套各类成形模具,可精准承接Ф6500mm以下椭圆形、碟形、锥形、半球形等常规封头,及异形、非标封头,同时可定制钢厂用炉底、炉壳、炉帽等专用产品,适配多场景个性化需求。

覆盖多核心产业,成为客商好的选择

产品广泛应用于锅炉、压力容器、钢铁冶炼等核心领域,质量符合国家法规及行业标准,凭借稳定品质成为国内外客商优选供应商,覆盖化工、能源、冶金等多重要产业场景。
规模实力 Scale and strength
质量认证 Certificate
定制服务 customized service
行业应用 Industry Applications

合作客户

巨强封头 | 大直径封头 多年成熟加工实力
新闻动态

这里有我们的信息及相关公司活动

2026-10-09
对标GB/T 25198-2023,巨强封头详解全规格封头的工艺分工与检测节点
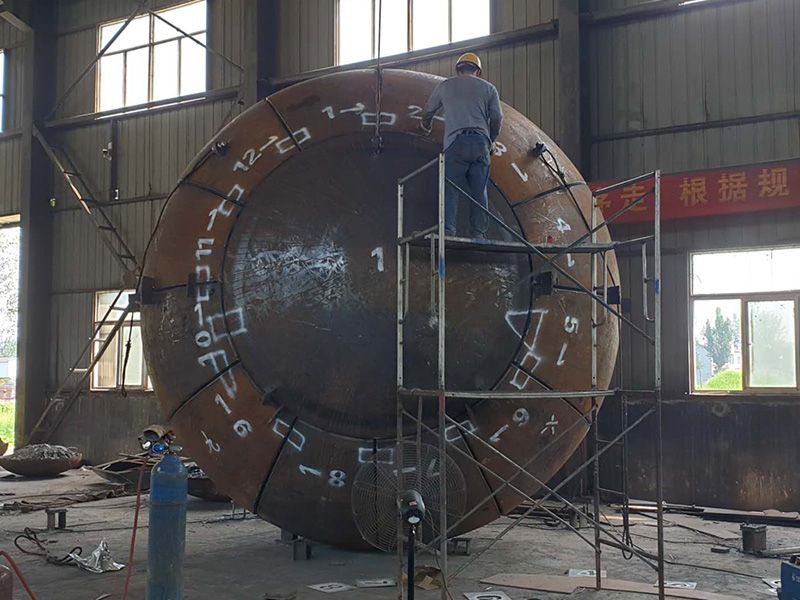
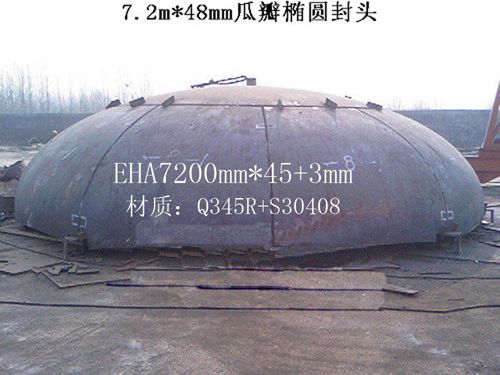
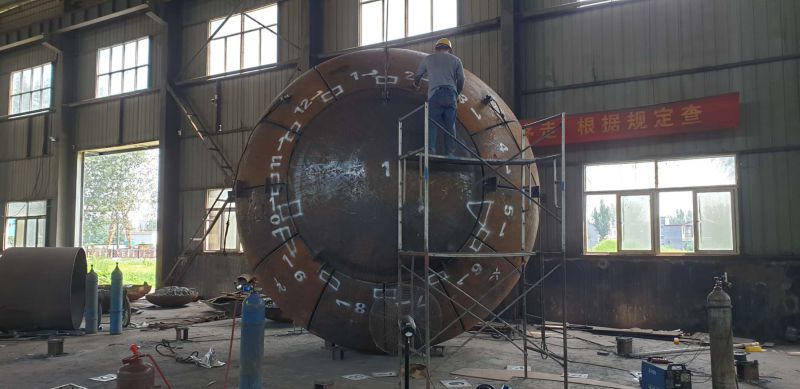
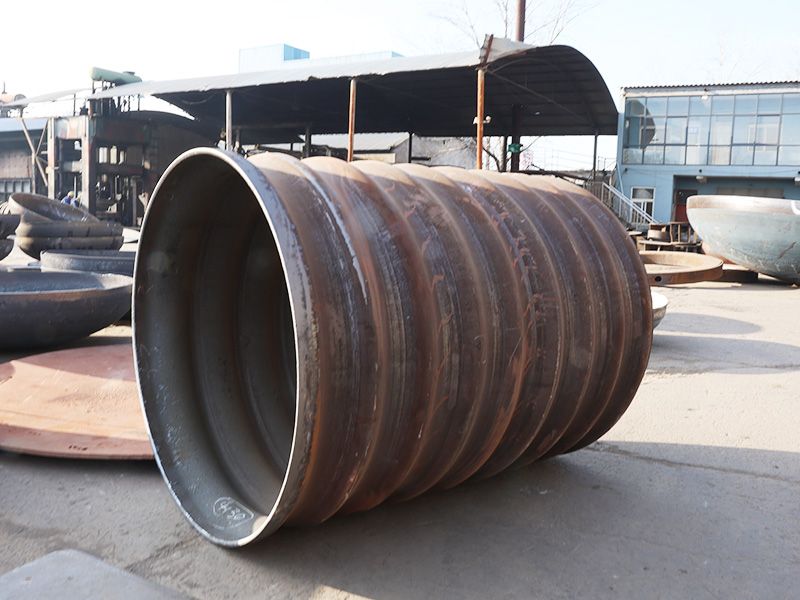
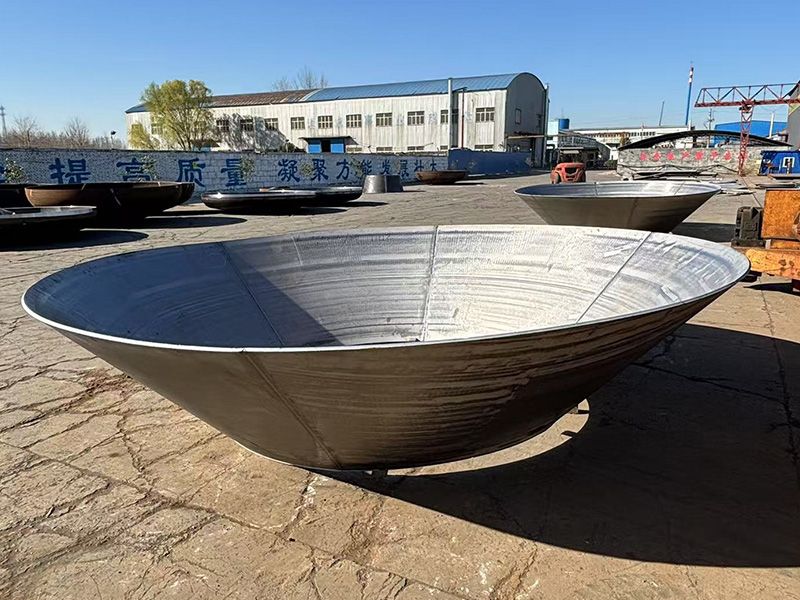
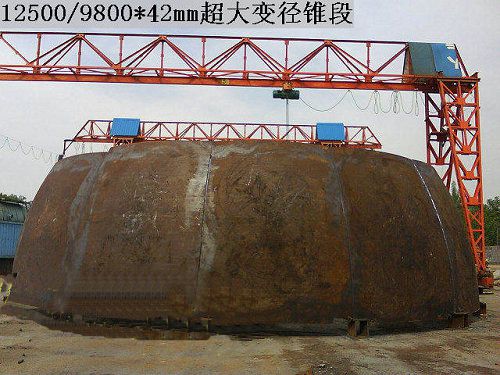
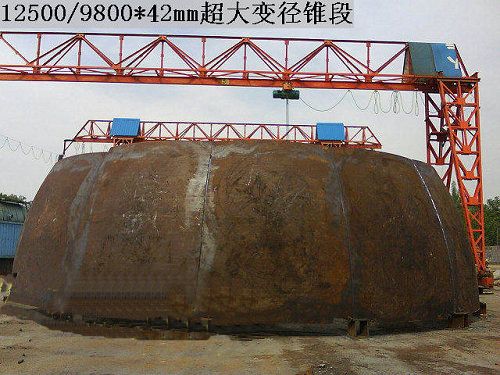
  2026年是河南省巨强封头制造有限公司(简称"巨强封头")成立的第二十个年头。公司成立于2006年2月,坐落于河南新乡,厂区占地面积80000平方米,长期从事锅炉及压力容器封头的制造与加工。近年来,石油化工、新能源锂电、现代煤化工等下游领域的产能结构持续调整,承压部件的采购逻辑也从"满足功能"转向"全生命周期的安全与经济性"。大直径、厚壁及特种材质封头的需求保持增长,与之对应的是招标环节对供应商生产资质、过程管控与交付能力的要求明显提高。值此节点,公司将封头成型的工艺分工、质检节点的设置逻辑,以及现行标准的执行依据作一次系统梳理,便于客户在选型阶段对照参考。一、三条成型路径,按直径与厚度分工封头的成型质量,取决于工艺路径与材质、壁厚、直径的匹配程度。巨强封头目前采用三条并行路径:整体冷旋压适用于薄壁、大直径规格。成型过程金属流动连续,尺寸公差易于控制,表面质量好,适合常规薄壁型封头及中低压储罐用件的批量化生产,整体成型直径可至Φ6500mm。热模压制擅长厚壁、异形及中小直径规格。通过加热降低变形抗力,配合模具一次成型,并借助后续热处理消除内应力、改善组织致密性,适用于高温高压工况下的厚壁高承载型封头。公司配备5000吨压机、4000吨冷压机及压鼓机等成型设备。分瓣(瓜瓣)成形 + 组焊是突破单台设备直径数字、制造超大直径封头的通行路径:先由压鼓机将板料逐瓣压制成弧形,再在厂内组对焊接成整体。公司已完成的典型案例包括7700mm半球封头、11300mm过渡段、大口13m锥体、7200mm×48mm瓜瓣封头,以及12500/9800×42mm变径锥体。需要说明的是,分瓣封头的焊缝质量是全生命期安全性的关键。所有拼接焊缝均需按设计要求实施无损检测,检测比例与合格级别依据设计文件与订货技术协议确定,这一点在下文质检环节中一并说明。二、不锈钢封头为何必须有固溶处理不锈钢封头在热成型或焊接后,组织中可能析出碳化铬并造成晶间贫铬,导致耐晶间腐蚀性能下降。固溶处理是将工件加热至高温使碳化物重新溶入奥氏体、再快速冷却的工序,是恢复不锈钢耐腐蚀性能的关键环节。公司厂区内配有固溶池8000mm直径,不锈钢及特种材质封头的热处理可在厂内完成,无需外协,既缩短了工序流转周期,也避免了转运过程中的二次污染与磕碰损伤。三、从原料到成品:四个质检节点封头属于承压部件,其失效形式多与材料缺陷、成型减薄、微裂纹及热处理不当有关,因此过程管控比成品抽检更关键。公司执行四个质检节点:原料复检——核验钢材质量证明书,必要时进行化学成分分析与力学性能复验,确认板材符合标准及订货技术文件要求;工序巡检——对下料、成型、拼焊、热处理等关键工序设置自检、互检与专职质检签字确认;无损探伤——按设计要求对拼接焊缝及关键部位实施超声、磁粉或射线检测,排查裂纹、气孔、夹渣等缺陷。分瓣拼焊封头与直径较大、壁厚较厚的封头,其拼接焊缝的检测尤为关键;出厂终检——复核直径、椭圆度、壁厚、直边高度与垂直度等几何参数,出具检测报告并归入产品档案,实现单件可追溯。配套检测手段包括尺寸计量、力学试验、无损检测与精密测温装置。在几何指标上,客户可关注三项:过渡区曲率半径、直边段垂直度、封头与筒体组对时的错边量——这三项直接决定现场组焊质量与设备运行稳定性。四、标准依据:2023、2024版换版后怎么执行近两年,封头相关的主要国家标准已完成换版,采购方在审核供应商时应注意标准年号:GB/T 25198-2023《压力容器封头》:2023年8月6日发布,2024年3月1日起实施,全部代替GB/T 25198-2010。该标准规定了钢、有色金属(铝及铝合金、铜及铜合金、钛及钛合金、镍及镍合金、锆及锆合金)及复合板制封头的类型、型式参数与制造、检验和验收要求,涵盖半球形、椭圆形、碟形、球冠形、平底形及锥形封头。GB/T 150-2024《压力容器》(第1至第4部分):2024年7月24日发布,2025年2月1日起实施,代替GB/T 150-2011。其中第4部分"制造、检验和验收"与封头制造直接相关。锅炉受压元件:用于锅炉的产品还需满足TSG 11-2020《锅炉安全技术规程》,强度计算依据GB/T 16507.4-2022(水管锅炉)或GB/T 16508.3-2022(锅壳锅炉)执行。2026年仍以GB/T 25198-2010作为验收依据已不适用。公司在生产过程中按上述现行标准及订货技术文件组织生产与验收.五、产品谱系公司产品覆盖椭圆形、碟形、半球形、锥形、折边锥体、平底、折边平底、无折边封头,以及膨胀节、波形炉胆、U形圈与特殊异形压制件;材质涉及碳钢、不锈钢、铜、铝、复合板等。六、交付与配套:全工序自主,无外协代工公司具备从原材料复检、下料、成型、拼焊、热处理到成品检测、仓储发运的完整工序,关键环节不外协代工。这一模式的直接价值在于:质量责任主体单一、过程参数可回溯、异常可快速定位,同时减少中间转运环节对交期的影响。七、二十年,服务领域的延展从建厂至今,公司产品应用于锅炉压力容器、火电、冶炼、化工、石油、制药、食品、环保、机械等行业的容器与储罐设备。二十年是一个节点,也是一个新的起点。巨强封头将继续在成型工艺稳定性、检测手段完备性与交付响应效率上做投入,为下游装备制造企业提供更可预期的封头配套服务。
了解更多→
2026-03-18
封头加工工艺流程的几个核心环节 巨强封头公司帮你了解
封头加工工艺流程的几个核心环节,巨强封头公司帮你了解。不同工艺方法在具体操作上存在差异。  1.原材料检验与预处理  原材料需经过化学成分和物理性能检测,确保符合标准要求。根据设计要求计算毛坯尺寸,采用火焰切割或等离子切割完成下料‌,  2.成型工艺  ‌冷冲压法‌:适用于小直径封头,常温下通过模具和压力机施压成型,毛坯与模具同心度偏移需控制在5毫米内,并配合润滑剂减少摩擦。常用设备为拉伸封头成型液压机(单动/双动)‌。   ‌热冲压法‌:适合厚壁或大尺寸封头,材料加热至950℃后冲压成型,冷却至600℃以下脱模,脱模后禁止叠放以防止变形‌,  ‌旋压法‌:适用于超大或超薄封头(如椭圆形),通过旋压机逐点塑性变形成型,对设备精度要求较高‌。  3.后处理与加工  成型后需进行热处理以消除残余应力,提高材料性能。随后对封头边缘进行切割加工,确保尺寸精度‌,  4.质量检测  包含无损检测(如射线/超声波探伤)和尺寸外观检验,关注焊缝与成型质量‌,  5.包装入库  检测合格后完成包装,结束整个生产流程‌,  工艺控制要点  ‌设备选择‌:大型工厂多采用双动液压机(带压边缸),水压机效率低于油压机但成本更低‌,  ‌温度控制‌:热冲压需严格控制加热与冷却温度,连续冲压时模具温度超过250℃需冷却‌。
了解更多→
2026-03-18
河南封头加工工艺流程,巨强封头帮你整理
封头加工工艺流程核心三步:  首先 ,备料&压成型(准备材料,压出形状):  下料:按尺寸要求,把大块金属板切成圆形饼坯(切割方法:火焰/等离子/激光)。  修边(坡口):在圆饼坯的边缘加工出斜坡(坡口),就像给饼坯修个边,方便后面焊接时“咬合”得牢。  压型(核心!):  冷压(薄/软的):如果材料薄或者好变形(如普通钢、不锈钢),直接用巨大的液压机或旋压机(像做陶艺拉坯那样转着压),配合模具,在常温下把圆饼压成碗状(椭圆、碟形等)。压太狠中间可能需要退火缓缓。  热压(厚/硬的):如果材料厚、硬或者难变形(如厚钢、特种钢),得先把圆饼烧到通红(加热到9//-11//°C),趁热用液压机配合模具压成型。压完要控制好冷却速度。  切边修整:压出来的“碗”边可能不齐或有直边,需要精确切割打磨,让它高度合适、边缘圆溜、垂直。  其次, 拼缝&焊牢(大块头要拼,缝要焊好):  拼板(超大封头):如果封头太大,一块圆饼不够,就得先焊好几块板拼成大圆饼,再去压型。  焊纵缝(压出来的缝):压型过程中产生的纵向大缝(纵缝),必须焊结实。  焊接:用埋弧焊或气体保护焊等/方法,按规矩焊(清理干净、预热、按合格工艺焊)。  处理焊缝:  磨平:焊完的缝会鼓起来,打磨到跟旁边一样平。  无损检测:给焊缝拍X光(RT),确保里面没有裂纹、气泡、没焊透等毛病(符合标准如ASME,GB/T)。  热处理:如果焊接要求或者标准规定,可能得对焊缝那一圈加热缓冷(局部热处理),消除焊接带来的“内伤”(应力)。  然后 ,消火&严检(释放压力,量体裁衣):  整体消火(热处理):  消除应力:压过或焊过的封头都有“内伤”(残余应力),必须进大炉子整体加热缓冷(消除应力退火),让它“松口气”,防止以后裂开或变形(尤其冷压和所有热压封头)。  恢复性能:热压过头可能导致材料变“脆”(性能下降),这时可能还需要正火或淬火+回火等“回炉”操作,让它恢复“健康”(力学性能)。  /体检(终检验):  量尺寸:仔细量碗口直径/周长(误差很小,比如/.5%以内)。  看形状:用样板或仪器检查碗里面的弧度(形状偏差)是否符合标准(比如不能太扁或太鼓)。  查直边:看直边部分长度够不够、直不直、有没有被压太薄。  测厚薄:在容易变薄的地方(如碗顶和弧度拐弯处)多点测量,确保厚度达标,没被压得太薄(通常多允许薄1/%)。  看表面:检查内外表面有没有裂纹、坑洼、严重划痕等。  挂牌&打包:检查都合格了,就打上钢印(材料、尺寸、批号、标准、厂家等),然后好好包装保护(涂油、加保护盖、支撑架),防止运输磕碰变形。
了解更多→
首页 产品 电话 TOP
关闭